企业代码:692205联系安捷伦英文网站网站地图欢迎来到安捷伦精密机械有限公司官网!

精密制造 · 全球共享中国中小零件精密涂装冠领品牌
服务热线
400-990-2688
400-990-2688

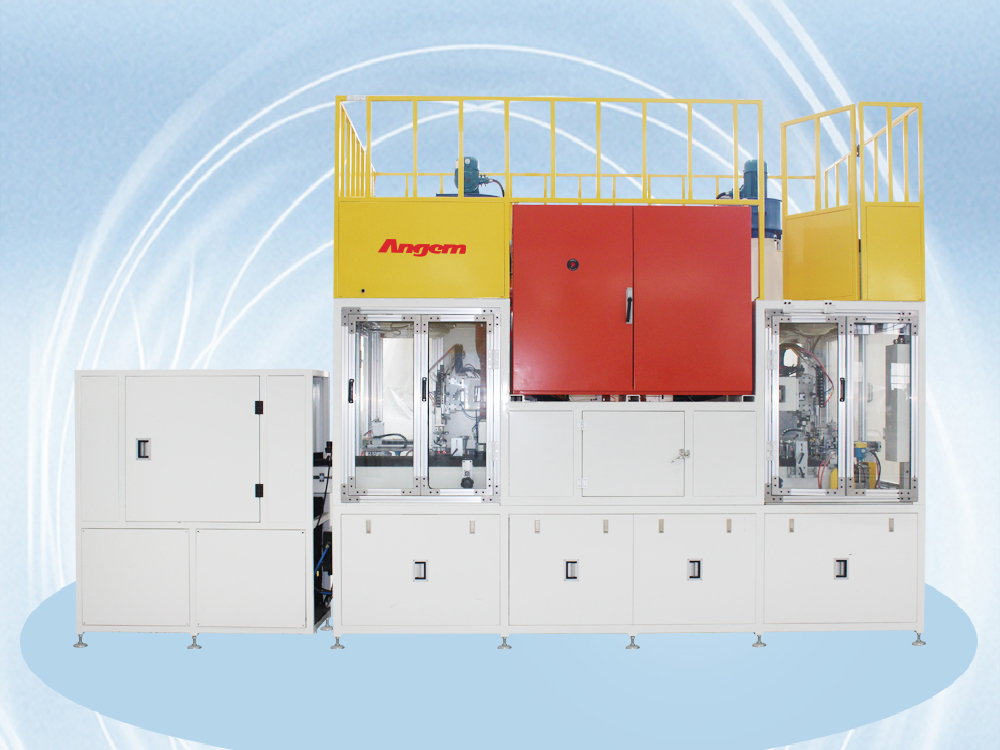
近日,安徽一家汽车橡塑零部件企业订购的安捷伦 GNP100-DC3H 型内孔滚胶机,在安捷伦南通生产基地完成整机调试、出厂检验与装箱,正式发运。该设备是安捷伦针对汽车减震器衬套骨架内孔涂胶设计的自动滚胶设备,可依次完成底胶与两道面胶的涂布。
据了解,该客户专注汽车减震与密封类橡胶制品的研发与生产,主力产品包括减震器衬套、顶胶、防尘罩等,覆盖乘用车与商用车两条产品线。其衬套类零件对内孔涂胶的要求集中在两点:涂层须完整覆盖内孔圆柱面,而外壁、端面及孔口外沿不得沾染胶液;同时涂层需薄而均匀,以保证后续硫化粘接的可靠性。涂厚则浪费胶料、影响装配,涂薄则易在硫化后出现局部脱胶。
针对上述工艺要求,安捷伦为该客户配置了 GNP100-DC3H 型内孔滚胶机。设备运行时,骨架经板链提升机送入直线振动线自动整列,随后进入输送与预热,并依次完成底胶滚涂、干燥、第一次面胶滚涂、干燥、第二次面胶滚涂、干燥,最终由自动卸料机构收入物料框。三个涂胶区各配一套抓取机械手及独立的供胶、滚胶系统,底胶与面胶分开供胶,涂胶膜厚按底胶 5–10μm、面胶 15–20μm 设定。设备适用内径大于 30mm、外径小于 100mm、长度 30–100mm 的衬套,单次装夹 1–2 件,生产节拍 6–8 秒。
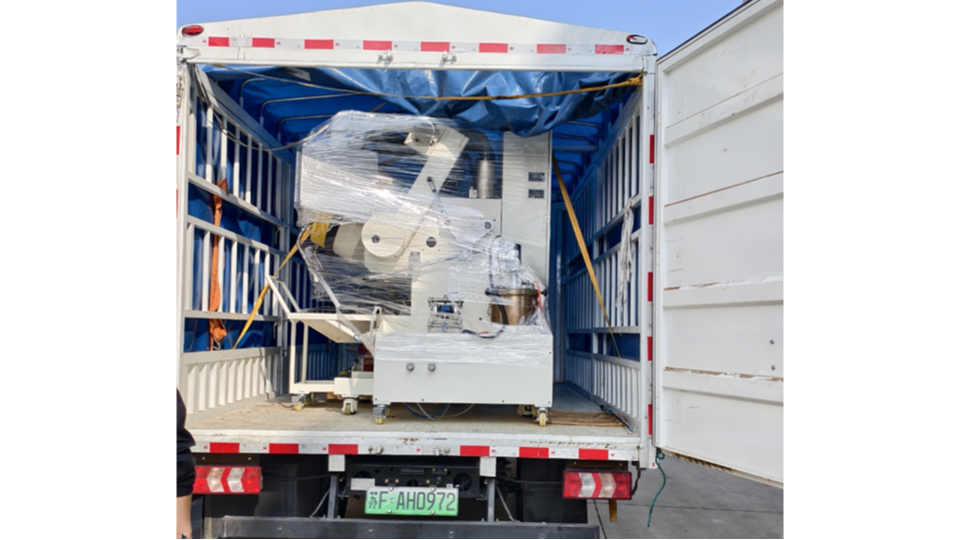
出厂前,该设备完成了整机空运转测试与样件试涂验证。按客户提供的衬套骨架分别试涂底胶与面胶,确认内孔涂层覆盖完整、膜厚落在设定区间、外壁与端面无胶渍后,方进入拆机分箱环节。随机附件、备件及易损件于装箱前逐项清点,主机与电控部分分箱包装并做加固,随后装车发运。
该设备的核心优势体现在涂胶精度与流程管控两方面。滚涂机构仅作用于内孔圆柱面,外表面保持洁净,可省去后道清理与返工;底胶与两道面胶分区独立、膜厚分别设定,同批次零件的涂层一致性更高。设备另配颜色检测与称重系统,底胶及第一次面胶的涂布状态可逐件识别,异常件在工序内即被拦截。全封闭结构配合废气吸收排放、管路与滚胶系统自动清洗、防爆及自动卸料功能,兼顾车间环境与操作安全。
 全国服务热线